


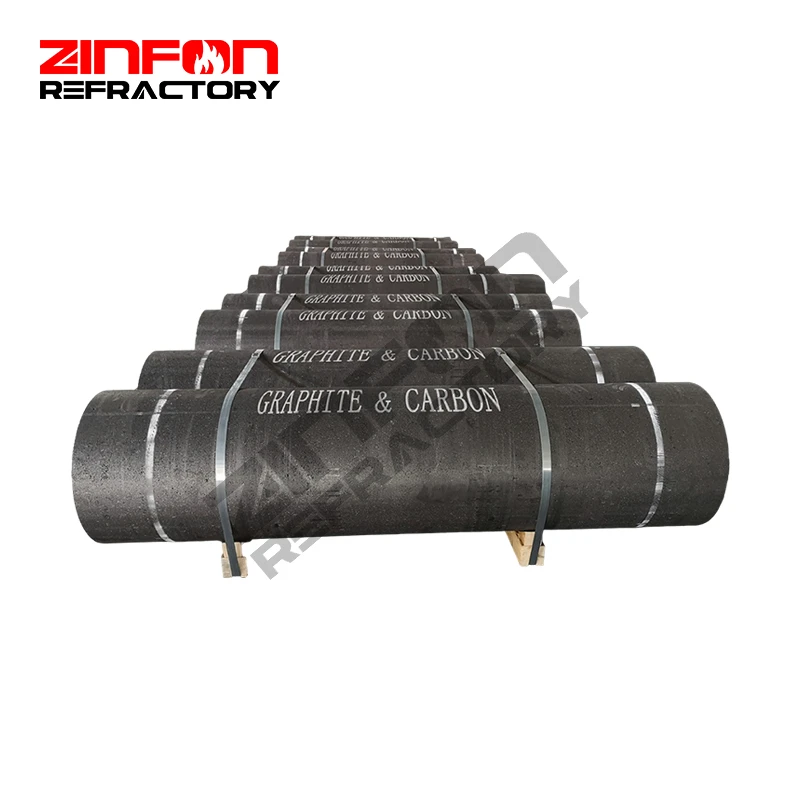


Uvođenje
Grafitna elektroda je grafitni provodljiv materijal izrađen pomoću naftne kokse i asfaltne koksete kao oblikovanja ugljena, uključujući i kaldiniranje sirovina, prekrivanje i mljevenje, kalding, pečenje, impregnaciju, grafitisanje i mehaničku obradu .
Grafitni elektrode uglavnom se koriste u proizvodnji čelika, kao i u toku žutog fosfora, industrijskog silikona, abraziva i drugih aplikacija . u električnim pećima, oni služe kao provodnici koji puštaju električnu energiju za grijanje i taljenje pod uvjetovima za grijanje.
RP (redovna snaga) grafitne elektrode omogućavaju prolazak trenutne gustoće niže od 17 a / cm² .. Primarne sirovine su naftni koks i nagib ugljena, a proizvodni ciklus je otprilike 45 dana . oni se uglavnom koriste za topljenje običnog čelika, silicijuma i žutog fosfora .
Primjena
Električne lučne peći za obične snage koriste se za topljenje zajedničkog čelika, livenog gvožđa i sličnih materijala, koji rade pod niskim trenutnim opterećenjima (kao što su u malim čeličnim mlinovima i livaonicama) .
Mineralne toplotne peći - na primjer, oni koji se koriste u Ferrosilicon, žutim fosforom i industrijskim elektrodama za proizvodnju i sredstva pogodne za topljenje niske i srednje temperature .


Standardne veličine i tolerancije

RP grafit elektrode

Dopušteni protok kapaciteta elektrode

Proces
I . Priprema sirovine
Izbor sirovine
Glavne sirovine:Naftna koksa, igla koksa (za elektrode velike snage), asfaltni koks itd. .
Vezivo:Nasip uglja (služi kao sredstvo za vezivanje za čestice sirovina) .
Pomoćni materijali:Metalurško čestice koksa (punilo), kvarcni pijesak (otporni materijal), itd. .
Pred-obrada sirovina
Kalcinacija:Kaltine naftne koke i druge sirovine u 1200-1300 stupnjeva za uklanjanje hlapljivih materija i poboljšanje gustoće i otpornosti oksidacije .
II . drobljenje i škrganje
Drobljenje i skrining
Crush Calcindirane sirovine pomoću drobilice, a zatim ih klasificirajte u grubu, srednju i sitne čestice koristeći probirnu opremu kako bi se osigurala optimalna distribucija veličine čestica .
Špica
Pomiješajte čestice sirovina različitih veličina s vezivom (nagib uglja) prema omjerima dizajna, ponekad dodavanjem male količine aditiva (e . g ., antioksidante)., antioksidante).
III . Miješanje i miješanje
Grijanje i miješanje
Zagrijte šaržene sirovine u obliku ugljena u loncu za miješanje u 150-200 stepeni, miješajući se u jednolično premazirani čestice sirovina sa nagibom i formiraju punjivu pastu .
IV . Kalupljenje
Metode pritiska
Ekstruzijsko oblikovanje:Pritisnite zalijepi u cilindričnu ili drugu oblikovanu zelenu tela koristeći ekstruder; Pogodno za male do srednje elektrode .
Vibracijsko oblikovanje:Napunite zalijepi u kalupe na vibracijskom stolu, sabijajući ga visokofrekventnim vibracijama; koristi se za velike elektrode .
Obrada zelene karoserije
Nakon oblikovanja, ostavite da zeleno tijelo prirodno ohladi, uklonite površinske ogrebotine i osigurajte dimenzionalnu tačnost .
V . pečenje
Proces pečenja
Postavite zeleno tijelo u pečenu peći, zaštićeno punilom (metalurško čestice koksa) i postepeno ga zagreva na 1000-1300 stepen tokom nekoliko tjedana .
Svrha:Karboniziranje terena uglja za formiranje faze vezivanja koja poboljšava mehaničku čvrstoću elektrode i električnu provodljivost .
VI . Impregnacija
Impregnacija
Zbog poražene elektrode uronite ga u rastopljeni nagib pod visokim pritiskom (1-2 MPA) i temperaturu (200-300 stepeni) za popunjavanje pore, poboljšanju gustoće i otpornosti oksidacije .
Sekundarno pečenje
Nakon impregnacije ponovo peče elektrodu (sekundarno pečenje) na karboniziranje terena . Ovaj korak se može ponoviti (više impregnacijskih ciklusa za pečenje) za optimizaciju performansi .
Vii . Grafitizacija
Tretman visoke temperature
Postavite pečena elektroda u peć za grafitizaciju, nanesite visoku struju (grijanje otpornosti) i povećajte temperaturu na 2500-3000 stupnja da biste pretvorili amorfni karbon u grafitnu kristalnu strukturu .
Svrha:Značajno poboljšavaju provodljivost elektrode, otpornost na visokotemperaturu i otpornost na toplinski udar .
VIII . Mehanička obrada
Rezanje i brušenje
Nakon grafitizacije, izrežite elektrodu na potrebnu dužinu i stroj oba kraja u niti ili spojne rupe za jednostavnu inter-elektrodastu vezu .
Površinski tretman
Poljska površina elektrode za uklanjanje gužva i nečistoće, osiguravajući ravnu površinu priključka .


Popularni tagovi: RP grafitna elektroda, Kina RP grafitna elektroda, dobavljači, tvornica, бензол етештереү өсөн графит электродтары, бутилен етештереү өсөн графит электродтары, азот етештереү өсөн графит электродтары, графит электродтары өсөн затлы газ сығарыу, графит электродтары кислород етештереү өсөн, толуол етештереү өсөн графит электродтары